
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2025-11-17 المنشأ:محرر الموقع


خط تعبئة وختم الأمبولات هو نظام إنتاج دوائي متكامل مصمم لغسل، تعقيم، تعبئة، وختم الأمبولات في ظل ظروف تصنيع خاضعة للرقابة.
يجمع خط إنتاج الأمبولات الزجاجية النموذجي ما يلي:
غسل الأمبولة ← التعقيم وإزالة البيروجين ← التعبئة المعقمة ← تنظيف النيتروجين (إذا لزم الأمر) ← ختم اللهب ← الفحص
بالنسبة لإنتاج الأدوية المعقمة، يجب أن تعمل هذه العمليات معًا كنظام خاضع للرقابة. ولذلك ينبغي النظر في تكوين المعدات، والقدرة الإنتاجية، وطريقة التعبئة، وتكنولوجيا الحاجز، ومتطلبات التحقق من الصحة معًا بدلاً من اختيار كل آلة على حدة.
توفر Shanghai Marya معدات تعبئة الأدوية وحلول الهندسة الصيدلانية المتكاملة، بما في ذلك خطوط تعبئة وختم الأمبولات.
يشرح هذا الدليل كيفية عمل خط ختم تعبئة الأمبولات، والمعدات الرئيسية المعنية، ومعلمات العملية الحرجة، والمشاكل الشائعة، وما يجب مراعاته عند اختيار خط الإنتاج.

يتم استخدام خط ختم تعبئة الأمبولات لمعالجة الأمبولات الزجاجية التي تحتوي على منتجات صيدلانية سائلة معقمة.
اعتمادًا على تكوين الإنتاج، قد يتضمن الخط الكامل ما يلي:
نظام تحميل الأمبولة
غسالة بالموجات فوق الصوتية
نفق التعقيم وإزالة البيروجين
ماكينة تعبئة وغلق الامبولات
نظام تنظيف النيتروجين
معدات التفتيش
معدات وضع العلامات والتعبئة والتغليف النهائية
الهدف ليس مجرد ملء السائل في أمبولة.
يجب أن تتحكم العملية الكاملة في:
نظافة الحاوية + التعقيم + دقة التعبئة + جودة الختم + خطر التلوث
بالنسبة للمنتجات المعقمة المصنعة بطريقة معقمة، يجب حماية الحاويات والمنتجات المعقمة المكشوفة من خلال ظروف المعالجة التي يتم التحكم فيها بشكل مناسب. توفر إرشادات إدارة الغذاء والدواء الأمريكية ( FDA ) للمنتجات الدوائية المعقمة التي تنتجها المعالجة المعقمة إرشادات تغطي المجالات بما في ذلك تصميم غرف الأبحاث، وتصميم العمليات، والمراقبة البيئية، والتعقيم، والمعالجة المعقمة.
تتبع عملية إنتاج الأمبولات الزجاجية النموذجية ما يلي:
أمبولات فارغة
↓
الغسيل بالموجات فوق الصوتية
↓
شطف WFI
↓
التعقيم وإزالة البيروجين
↓
تبريد
↓
نقل العقيم
↓
التنظيف المسبق بالنيتروجين - إذا لزم الأمر
↓
تعبئة سائلة
↓
النيتروجين بعد التنظيف - إذا لزم الأمر
↓
ختم اللهب
↓
تقتيش
↓
أمبولات جاهزة
يعتمد التكوين الدقيق على المنتج الصيدلاني ومواصفات الأمبولة والقدرة الإنتاجية ومتطلبات التصنيع.
تدخل الأمبولات الزجاجية الفارغة إلى خط الإنتاج من خلال نظام التحميل والنقل.
يقوم نظام التغذية بنقل الحاويات بشكل مستمر إلى الغسالة مع الحفاظ على الاتجاه الثابت وتقليل التأثير على الزجاج.
تشمل العوامل المهمة ما يلي:
أبعاد الأمبولة
سرعة التغذية
مزامنة الناقل
استقرار الحاوية
يساعد التعامل الصحيح في هذه المرحلة على تقليل الكسر بشكل أكبر في اتجاه مجرى النهر.
يجب تنظيف الأمبولات جيداً قبل الدخول في عمليات التعبئة المعقمة.
يمكن لغسالة الأمبولات النموذجية أن تجمع بين:
التنظيف بالموجات فوق الصوتية + الشطف الداخلي + الشطف الخارجي + نفخ الهواء المضغوط
الهدف هو إزالة الجزيئات والبقايا من الأسطح الداخلية والخارجية.
اعتمادًا على تصميم الخط، قد يستخدم تسلسل الغسيل الماء النقي وماء الحقن (WFI).
بعد الغسيل، يتم نقل الأمبولات تلقائيا إلى نفق التعقيم.
تمر الأمبولات الزجاجية المغسولة عبر نفق التعقيم بالحرارة الجافة وإزالة البيروجين.
يحتوي النفق النموذجي على:
منطقة التسخين ← منطقة درجة الحرارة العالية ← منطقة التبريد
يجب إنشاء معلمات العملية والتحقق من صحتها للحاوية المحددة وعملية الإنتاج.
تشير إرشادات إدارة الغذاء والدواء الأمريكية (FDA) إلى أن العبوات الزجاجية المستخدمة في المعالجة المعقمة قد تتعرض للحرارة الجافة وأن عمليات التعقيم تتطلب التحقق والتحكم المناسبين.
يجب أن يوفر النفق أيضًا نقلًا متحكمًا نحو منطقة التعبئة مع تقليل مخاطر التلوث.
بعد المعالجة بالحرارة الجافة، يجب أن تبرد الأمبولات إلى درجة حرارة مناسبة للتعبئة.
ثم يتم نقلها نحو آلة التعبئة والختم تحت ظروف خاضعة للرقابة.
عند هذه النقطة، يصبح الحفاظ على حالة السيطرة أمرًا بالغ الأهمية لأن الأمبولات المعقمة ستنكشف قريبًا أثناء التعبئة.
لذلك يجب أن يقلل تخطيط المعدات من:
حركة الحاويات غير الضرورية
تدخل المشغل
التعرض غير المنضبط
تأخيرات النقل
بالنسبة للمنتجات الحساسة للأكسجين، قد يشمل الخط تنظيف النيتروجين قبل التعبئة.
والغرض من ذلك هو تقليل كمية الأكسجين داخل الأمبولة قبل إدخال السائل الصيدلاني.
ليس من الضروري غسل النيتروجين في كل تركيبة.
ما إذا كانت هناك حاجة إليها يعتمد على:
حساسية المنتج
صياغة
متطلبات العملية
معلمات التصنيع المعتمدة
تقوم محطة التعبئة بتوزيع الحجم المطلوب من السائل الصيدلاني بدقة في كل أمبولة.
التسلسل المبسط هو:
تحديد موضع الأمبولة ← ملء الفوهة ← الجرعات ← سحب الفوهة
اعتمادًا على المعدات والمنتج، قد تستخدم أنظمة التعبئة تقنيات جرعات مختلفة.
تشمل المعلمات الحرجة ما يلي:
حجم التعبئة
دقة الملء
سرعة الملء
لزوجة المنتج
موضع الفوهة
خصائص الرغوة
يمكن للمعدات الحديثة أيضًا أن تتضمن التحكم في عدم ملء الأمبولة أو عدم التعبئة لتقليل فقد المنتج عند فقدان الحاوية.
عند الحاجة، يمكن أيضًا إدخال النيتروجين بعد التعبئة وقبل الختم.
يمكن أن يساعد ذلك في التحكم في جو مساحة الرأس للمنتجات التي تتطلب الحماية من الأكسجين.
مرة أخرى، يجب أن يعتمد استخدام النيتروجين على تركيبة صيدلانية محددة وعملية تم التحقق من صحتها - ولا يتم تطبيقه تلقائيًا على كل منتج.
بعد التعبئة، تنتقل الأمبولة مباشرة إلى محطة الختم.
يتم تسخين العنق الزجاجي بواسطة لهب متحكم فيه حتى يصل الزجاج إلى الحالة المطلوبة للإغلاق.
اعتمادًا على تصميم الماكينة والأمبولة، قد يستخدم الخط ما يلي:
تلميح الختم
أو
سحب الختم
يجب أن تؤدي عملية الختم إلى إغلاق ثابت مع تجنب التعرض المفرط للحرارة أو تشوه الزجاج أو تلوث المنتج.
بعد الختم، يتم تفريغ الأمبولات النهائية للفحص والمعالجة النهائية.
قد يقوم التفتيش بتقييم:
مستوى التعبئة
جزيئات مرئية
عيوب الزجاج
عيوب الختم
عيوب تجميلية
اعتمادًا على تكوين المصنع، يمكن بعد ذلك نقل الأمبولات المقبولة إلى وضع العلامات والتعبئة الثانوية.
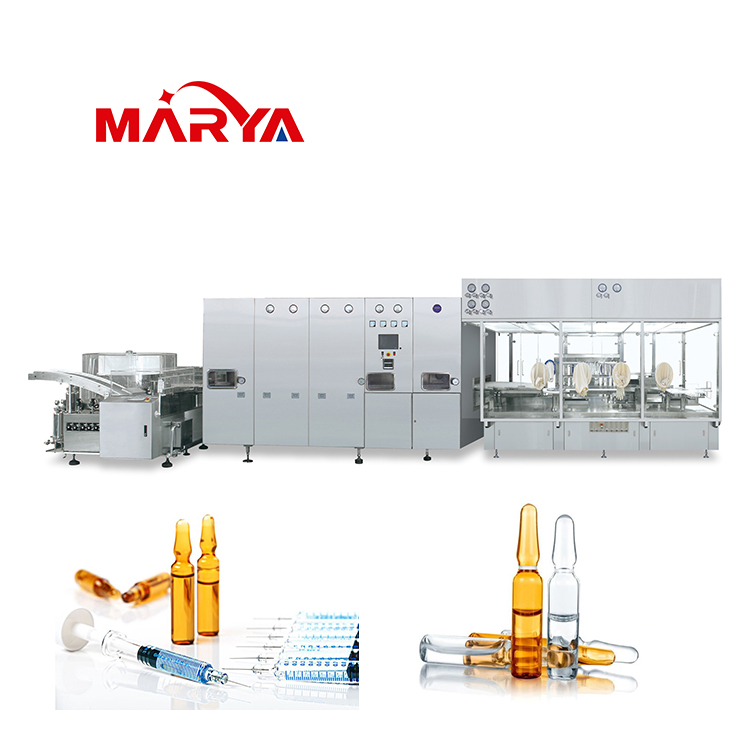
عادةً ما يدمج الخط الكامل عدة آلات بدلاً من الاعتماد على حشو مستقل واحد.
| معلمة | الوظيفة الرئيسية |
|---|---|
| نظام تحميل الأمبولة | يغذي أمبولات فارغة |
| غسالة بالموجات فوق الصوتية | ينظف الأسطح الداخلية والخارجية |
| نفق التعقيم وإزالة البيروجين | يعالج أمبولات الزجاج المغسولة |
| آلة التعبئة والختم | جرعات المنتج والأختام أمبولات |
| نظام النيتروجين | يتحكم في مساحة الرأس عند الاقتضاء |
| نظام التفتيش | يحدد العيوب المحددة |
| آلة وضع العلامات | يطبق تسميات المنتج |
| معدات التعبئة والتغليف | يتعامل مع التغليف الثانوي |
يجب أن تكون الآلات متزامنة بشكل صحيح لإنشاء تدفق إنتاج مستقر.
يصبح تكامل الخط مهمًا بشكل خاص عند سرعات الإنتاج الأعلى لأن آلة واحدة يمكن أن تصبح عنق الزجاجة للعملية بأكملها.
تؤثر دقة التعبئة بشكل مباشر على جودة المنتج واستخدام المواد.
هناك عدة عوامل تؤثر على أداء التعبئة.
يجب أن تتوافق تقنية التعبئة مع خصائص المنتج وحجم التعبئة المطلوب.
يؤثر موضع الفوهة على تناسق التقطير والرش والرغوة والملء.
يمكن أن تؤثر اللزوجة ودرجة الحرارة والتوتر السطحي وسلوك الرغوة على أداء الجرعات.
إن زيادة سرعة الإنتاج دون ضبط عملية التعبئة بشكل صحيح يمكن أن يؤدي إلى تقليل الاستقرار.
يجب معايرة نظام التعبئة والتحقق منه وفقًا لإجراءات الشركة المصنعة للمستحضرات الصيدلانية المعتمدة.
عند مقارنة آلات تعبئة الأمبولات، يجب على المشترين تقييم دقة التعبئة وفقًا لمنتجهم الفعلي وظروف التشغيل ، بدلاً من الاعتماد فقط على السرعة القصوى للآلة.
يمكن إغلاق الأمبولات الزجاجية باستخدام تقنيات مختلفة لختم اللهب.
يتم تسخين الجزء العلوي من عنق الأمبولة وإغلاقه لتشكيل الختم.
يمكن أن تكون مناسبة لأمبولات محددة وتكوينات الإنتاج.
يتم تسخين العنق بينما يتم سحب جزء من الزجاج المخفف ميكانيكيًا، لتكوين الحاوية المغلقة النهائية.
تعتمد الطريقة الصحيحة على عوامل مثل:
تصميم أمبولة
خصائص الزجاج
أبعاد الرقبة
تكوين الآلة
متطلبات المنتج
يجب دائمًا تقييم جودة الختم كجزء من عملية الإنتاج المعتمدة.
يعد التحكم في التلوث أحد أهم الاعتبارات في إنتاج الأمبولات المعقمة.
يمكن أن تشمل التدابير الرئيسية ما يلي:
بيئة خاضعة للرقابة
يجب أن تتم عملية التعبئة ضمن غرفة نظيفة مصممة بشكل مناسب واستراتيجية مكافحة التلوث.
الحد الأدنى من تدخل المشغل
يمكن أن تقلل الأتمتة من التفاعل المباشر غير الضروري مع الحاويات المعقمة المكشوفة.
تكنولوجيا الحاجز
اعتمادًا على المشروع، يمكن اعتبار تقنية RABS أو تقنية العزل توفر فصلًا أكبر بين العملية المعقمة والمشغلين.
التحقق من صحة التنظيف والتعقيم
تتطلب الأجزاء الملامسة للمنتج وأسطح المعدات ذات الصلة تنظيفًا محددًا وإجراءات تعقيم حيثما أمكن ذلك.
المراقبة البيئية
يجب مراقبة الظروف البيئية وفقًا لمتطلبات مكافحة التلوث ومتطلبات ممارسات التصنيع الجيدة (GMP) الخاصة بالمنشأة.
يوفر الملحق 1 لممارسات التصنيع الجيدة التابع للمفوضية الأوروبية — تصنيع المنتجات الطبية المعقمة إرشادات حالية لتصنيع المنتجات الطبية المعقمة، بما في ذلك مكافحة التلوث، وتأهيل الغرف النظيفة، وتقنيات الحواجز، والمعالجة المعقمة، والمراقبة البيئية، والضوابط ذات الصلة.
قبل شراء المعدات، حدد متطلبات الإنتاج بوضوح.
| للمعدات | ما يجب تأكيده |
|---|---|
| حجم الامبولة | نطاق الحاوية المطلوبة |
| حجم التعبئة | نطاق الجرعات المطلوبة |
| سعة | أمبولات / دقيقة أو ساعة |
| دقة الملء | متطلبات المنتج |
| منتج | الخصائص واللزوجة |
| طريقة التعبئة | تكنولوجيا الجرعات المناسبة |
| شطف النيتروجين | مطلوب / غير مطلوب |
| طريقة الختم | نصيحة / سحب الختم |
| الأتمتة | خط مستقل أو متكامل |
| نظام الحاجز | LAF / RABS / المعزل |
| التحول | تنسيقات الأمبولة المطلوبة |
| تقتيش | يدوي / آلي |
| تصديق | متطلبات التوثيق |
| عملية المصب | التفتيش / وضع العلامات / التعبئة والتغليف |
لا تقم بتحديد خط تعبئة الأمبولة بناءً على الحد الأقصى للإنتاج فقط.
يجب أن تتطابق المعدات مع المنتج الصيدلاني الفعلي والحاوية والعملية والمنشأة واستراتيجية التحقق من الصحة.
بالنسبة لإنتاج الأدوية ، ينبغي دعم أداء المعدات من خلال أنشطة التأهيل والتحقق المناسبة.
اعتمادًا على المشروع، قد تتضمن الوثائق ما يلي:
يؤكد أن تصميم المعدات المقترح مناسب للعملية الصيدلانية المقصودة ومتطلبات المستخدم.
التأكد من تركيب المعدات والأنظمة الداعمة وفقًا للمتطلبات المعتمدة.
يوضح أن المعدات تعمل على النحو المنشود ضمن نطاقات التشغيل المحددة.
يوضح أن المعدات يمكن أن تعمل بشكل متسق في ظل ظروف الإنتاج المحددة.
يمكن أن تشمل الاعتبارات الإضافية ما يلي:
شهادات المواد
مواد الاتصال بالمنتج
الانتهاء من السطح
إجراءات التنظيف
معايرة
سجلات الإنذار
إدارة الوصفة
وصول المستخدم
بيانات دفعة
سمين
قعد
الوثائق الفنية
ينص Shanghai Marya على أن نطاق الخدمة الخاص به يتضمن FAT، والتثبيت/تصحيح الأخطاء، ودعم وثائق SAT و4Q للمشاريع الصيدلانية.
تؤكد إدارة الغذاء والدواء أيضًا على أن عمليات التعقيم والتعقيم تتطلب التحقق والمراقبة المناسبين بدلاً من الاعتماد فقط على التصنيف البيئي.
تشمل الأسباب المحتملة ما يلي:
معلمات الجرعات غير صحيحة
تآكل نظام الملء
الهواء في مسار المنتج
تغيرات لزوجة المنتج
موضع الفوهة غير صحيح
التحقق من: معلمات التعبئة، ومكونات الجرعات، وخصائص المنتج، والمعايرة.
تشمل الأسباب المحتملة ما يلي:
وضع الحاوية بشكل غير صحيح
سوء محاذاة النقل
التأثير الميكانيكي
تغيير أجزاء غير صحيحة
أبعاد الأمبولة غير متناسقة
تحقق: التغذية، والأدلة، والعجلات النجمية، ومزامنة النقل، ومواصفات الأمبولة.
تشمل الأسباب المحتملة ما يلي:
تعديل اللهب غير صحيح
نسبة الغاز إلى الهواء غير صحيحة
اختلاف عنق الأمبولة
دوران غير لائق
معلمات الختم غير صحيحة
تحقق: موضع الموقد، وحالة اللهب، ومحاذاة الأمبولة، وإعدادات الختم.
يمكن أن يشير هذا إلى ظروف اللهب أو الختم غير المناسبة.
التحقق من: ضبط الموقد، ونسبة الغاز إلى الهواء، ونظافة الرقبة، ومعلمات العملية.
تشمل العوامل المحتملة ما يلي:
سرعة الملء المفرطة
موضع الفوهة غير صحيح
رغوة
مستوى تعبئة غير مناسب
التحقق من: سرعة التعبئة، وارتفاع الفوهة، وملف الجرعات، وخصائص المنتج.
يمكن للخطوط الحديثة أن تشتمل على نظام التحكم بعدم ملء الأمبولة، وبالتالي لا يقوم نظام الجرعات بتوزيع المنتج في حالة عدم وجود حاوية.
يمكن لخطوط تعبئة الأمبولات الحديثة أن تدمج ما يلي:
التحكم PLC + HMI + إدارة الوصفات + الكشف التلقائي عن الأخطاء + عدم ملء الأمبولة + مراقبة العملية
يمكن أن تساعد الأتمتة في تحسين اتساق العملية وتقليل التدخل اليدوي غير الضروري.
بالنسبة للخطوط المتكاملة، فإن الاتصال بين ماكينة الغسيل، ونفق التعقيم، وماكينة التعبئة، ومعدات الفحص، ومعدات التعبئة والتغليف النهائية يساعد أيضًا في الحفاظ على تدفق الإنتاج المستقر.
يجب أن تدعم الأتمتة العملية التي تم التحقق من صحتها بدلاً من مجرد زيادة سرعة الإنتاج إلى الحد الأقصى.
ابدأ بتحديد العملية الصيدلانية، وليس باختيار طراز الآلة أولاً.
تزويد مورد المعدات بما يلي:
1. مواصفات الأمبولة
الحجم والأبعاد ونوع الزجاج والرسومات إن وجدت.
2. المنتجات الصيدلانية
خصائص المنتج واللزوجة والحساسية ومتطلبات التعامل الخاصة.
3. حجم التعبئة
الحد الأدنى والحد الأقصى للجرعة المطلوبة.
4. القدرة الإنتاجية
الأمبولات المطلوبة في الدقيقة أو في الساعة.
5. ملء المتطلبات
تكنولوجيا الدقة والجرعات.
6. متطلبات الختم
ختم الطرف، أو سحب الختم، أو أي عملية محددة أخرى.
7. متطلبات النيتروجين
ما إذا كانت حماية النيتروجين قبل أو بعد التعبئة مطلوبة.
8. استراتيجية غرف الأبحاث
بيئة غرف الأبحاث المطلوبة وتكنولوجيا الحاجز.
9. متطلبات التحقق
الوثائق المطلوبة ودعم FAT وSAT وDQ وIQ وOQ وPQ.
10. تكامل الخط
سواء كان المشروع يتطلب آلة تعبئة فقط أو كاملة:
الغسيل ← التعقيم ← التعبئة ← الختم ← الفحص ← خط التغليف
يمكن أن يؤدي وجود URS واضح في بداية المشروع إلى تحسين اختيار المعدات واتصالات المشروع بشكل كبير.
توفر Shanghai Marya الآلات الصيدلانية وأنظمة الغرف النظيفة وحلول الهندسة الصيدلانية المتكاملة.
بالنسبة لمشاريع إنتاج الأمبولات، يمكن تكوين الخط حول:
غسل أمبولة
↓
التعقيم وإزالة البيروجين
↓
تعبئة وختم
↓
تقتيش
↓
التغليف الثانوي
ويعتمد التكوين المناسب على المنتج الصيدلاني، وشكل الأمبولة، والقدرة الإنتاجية، وتخطيط المنشأة، ومتطلبات الأتمتة، واستراتيجية ممارسات التصنيع الجيدة.
يوفر Shanghai Marya أيضًا خدمات المشروع التي تغطي تصنيع المعدات، وFAT، والتركيب والتشغيل، وSAT، والدعم الفني، ووثائق التأهيل.
بالنسبة لمصنعي الأدوية الذين يخططون لإنشاء خط إنتاج أمبولات جديد أو ترقية منشأة حالية، فإن تحديد العملية الكاملة قبل اختيار المعدات يمكن أن يساعد في تجنب عدم تطابق القدرات بين الأجهزة الفردية.
خط تعبئة وختم الأمبولات هو نظام إنتاج دوائي متكامل يستخدم لغسل، تعقيم/إزالة البيروجينات، تعبئة، وختم الأمبولات في ظل ظروف تصنيع خاضعة للرقابة.
يتم وضع الأمبولات في محطة التعبئة، ويتم توزيع الكمية المطلوبة من السائل الصيدلاني من خلال فوهات التعبئة، ثم يتم نقل الحاويات إلى محطة الختم.
تعتمد آلية التعبئة الدقيقة على المعدات والمنتج.
يشتمل الخط النموذجي على غسالة الأمبولات، ونفق التعقيم وإزالة البيروجين، وآلة التعبئة والختم، ومعدات الفحص.
يمكن إضافة آلات وضع العلامات والتعبئة والتغليف في اتجاه مجرى النهر.
يؤدي الغسيل إلى إزالة الجزيئات والبقايا من الأمبولة قبل التعقيم/إزالة البيروجين والحشوة المعقمة.
في خط الأمبولات الزجاجية المتكامل النموذجي، تمر الأمبولات المغسولة عبر نفق تعقيم/إزالة البيروجين بالحرارة الجافة قبل نقلها نحو الحشوة المعقمة.
يمكن استخدام النيتروجين في المنتجات الصيدلانية الحساسة للأكسجين للمساعدة في التحكم في الجو داخل الأمبولة.
ليس مطلوبا لكل صياغة.
إنها وظيفة تحكم تمنع نظام التعبئة من توزيع المنتج عندما تكون الأمبولة مفقودة من موضع التعبئة.
تشمل الأسباب المحتملة إعدادات اللهب غير المناسبة، أو نسبة الغاز إلى الهواء، أو محاذاة الأمبولة، أو أبعاد العنق، أو اختلاف الزجاج، أو معلمات الختم غير الصحيحة.
كلاهما يستخدم الحرارة لإغلاق أمبولة زجاجية، ولكن عملية تشكيل الزجاج تختلف.
تعتمد الطريقة المناسبة على تصميم الأمبولة، وتكوين الماكينة، وعملية الإنتاج المعتمدة.
حدد حجم الأمبولة، وحجم التعبئة، وخصائص المنتج، والقدرة الإنتاجية، ودقة التعبئة، وطريقة الختم، ومتطلبات النيتروجين، ومستوى الأتمتة، وتكنولوجيا الحاجز، ومتطلبات التحقق من الصحة، والعملية النهائية قبل اختيار المعدات.
تعتمد استراتيجية الحاجز المطلوبة على المنتج، وتصميم العملية، واستراتيجية مكافحة التلوث، والمنشأة، ومتطلبات GMP المعمول بها.
وينبغي اتخاذ القرار كجزء من التصميم الشامل للتصنيع المعقم.
يعمل خط ختم تعبئة الأمبولات كنظام إنتاج دوائي منسق:
الغسيل ← التعقيم وإزالة البيروجين ← الحشوة المعقمة ← الختم ← الفحص
كل مرحلة تؤثر على المرحلة التالية.
لذلك، لا يعتمد إنتاج الأمبولات الموثوق به على سرعة التعبئة فحسب، بل يعتمد أيضًا على نظافة الحاوية، والتحكم في التعقيم، ودقة التعبئة، وجودة الختم، والتحكم في التلوث، وتكامل المعدات، والتحقق من صحتها..
عند اختيار خط تعبئة الأمبولات، يجب على الشركات المصنعة للمستحضرات الصيدلانية تحديد المنتج، ومواصفات الأمبولات، والمخرجات المطلوبة، وعملية التعبئة، واستراتيجية غرف الأبحاث، وتكنولوجيا الحاجز، ومتطلبات التحقق من الصحة، والمعدات النهائية قبل تحديد التكوين النهائي.
توفر Shanghai Marya معدات تعبئة الأمبولات وحلول إنتاج الأدوية المتكاملة التي تغطي اختيار المعدات والهندسة والتصنيع وFAT والتركيب والتشغيل واختبار SAT ودعم وثائق التأهيل.
